Casa / Blog / Novità del settore / Industrie di estrusione di alluminio: processo, applicazioni e come scegliere un fornitore
Novità del settore


Le industrie dell’estrusione dell’alluminio non si limitano più a spingere il metallo caldo attraverso uno stampo. Le catene di fornitura più affidabili condividono una caratteristica: un unico partner che controlla la progettazione degli stampi, l'estrusione, il trattamento termico, la finitura superficiale e la lavorazione finale. Per un acquirente, ciò riduce l'accumulo di tolleranze e abbrevia i tempi di qualificazione. La conclusione pratica è semplice: quando si confrontano i fornitori, valutare l’intero ciclo produttivo, non solo la dimensione della pressa di estrusione.
Conclusione chiave: Date alle capacità downstream almeno lo stesso peso che attribuite al tonnellaggio delle rotative. La produzione interna di stampi, i forni di invecchiamento e la lavorazione CNC sono spesso ciò che trasforma un profilo estruso in un componente pronto per la produzione.
Fondamentalmente, l’estrusione dell’alluminio è un processo di formatura a caldo. Una billetta preriscaldata viene spinta attraverso una matrice ad alta pressione, producendo un profilo continuo con una sezione trasversale fissa. La competitività industriale, tuttavia, dipende da ciò che accade in quel momento. Un fornitore che non riesce a controllare il ciclo termico completo avrà difficoltà a fornire precisione dimensionale e proprietà meccaniche costanti.
Ogni fase è una potenziale fonte di variazione. Ad esempio, la temperatura dello stampo modifica la qualità della superficie, la velocità di raffreddamento influisce sulla durezza e il tempo di invecchiamento determina la differenza tra un profilo T5 morbido e un profilo T6 più duro. Molti ingegneri selezionano la lega su carta ma poi scoprono che il controllo del processo da parte del fornitore ha un’influenza maggiore sul comportamento reale del componente.
Per i telai utilizzati nelle catene di montaggio e nei sistemi di movimentazione dei materiali, gli ingegneri raramente necessitano di leghe esotiche. Hanno bisogno di sezioni diritte e dimensionalmente coerenti. Questo è il motivo per cui molti specificatori si standardizzano profili di estrusione di alluminio industriale prodotto con tolleranze strette e disponibile in una gamma di dimensioni standard.
 Fornitori di profili di estrusione di alluminio industriale, fabbrica personalizzata Come fornitori di profili di estrusione di alluminio industriale e fabbrica di profili di estrusione di alluminio industriale in Cina, Jianbang offre... Visualizza il prodotto →
Le schede tecniche elencano resistenza e allungamento, ma non mostrano come si comporta una lega durante la saldatura, l'anodizzazione o la piegatura. La tabella seguente mette a confronto le comuni leghe per estrusione utilizzate nei settori dell'estrusione di alluminio, con i tipici intervalli di carico di snervamento.
In pratica, una lega ad alta resistenza non è sempre la scelta migliore. Se il profilo deve essere curvato o anodizzato, una lega moderata come la 6063 può produrre una superficie migliore e un costo totale inferiore.
Nei settori dell’estrusione dell’alluminio, la domanda si concentra nei settori dell’edilizia, dell’automotive e delle nuove energie. L’edilizia rimane il segmento più importante perché le facciate continue, i telai delle finestre e le sezioni strutturali dipendono dall’alluminio estruso. L’automotive e le nuove energie sono diventati i settori in più rapida crescita poiché i produttori passano a strutture leggere.
Lo stoccaggio dell'energia è un'applicazione particolarmente interessante perché i telai dei pacchi batteria combinano pareti sottili, elevata rigidità e tolleranze di assemblaggio ristrette. Molti produttori ora fanno affidamento su profili in alluminio per pacchi batterie di accumulo di energia per soddisfare sia gli obiettivi strutturali che quelli termici.
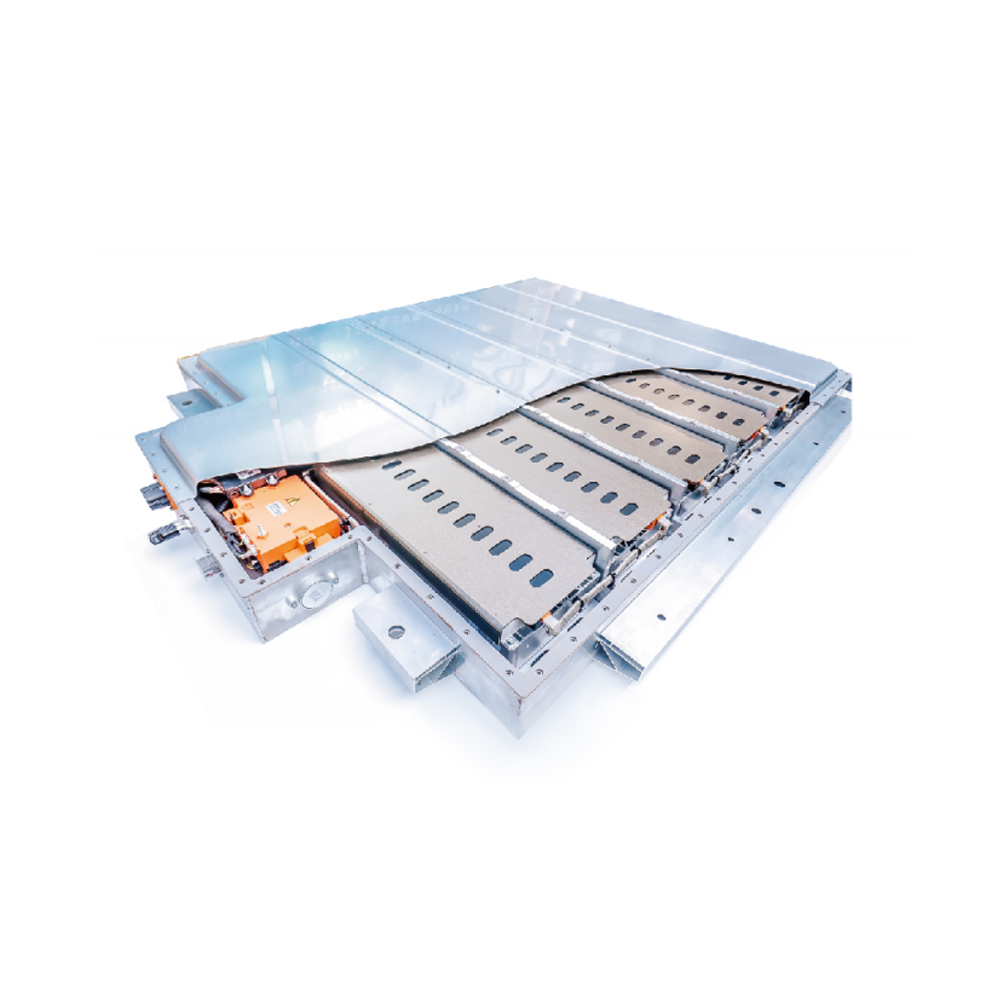 Estrusione di alluminio per produttori di pacchi batterie per accumulo di energia, fabbrica - Jia Jianbang è un'azienda di estrusione di alluminio per produttori e stabilimenti di pacchi batterie per l'accumulo di energia in Cina, estrusione di alluminio personalizzata per... Visualizza il prodotto →
Per una visione più ampia del cambiamento automobilistico, cfr come viene adottata l'estrusione dell'alluminio nel settore automobilistico e nei veicoli a nuova energia .
Un processo di approvvigionamento strutturato previene costose sorprese. Il seguente flusso di lavoro funziona per la maggior parte dei programmi di estrusione di alluminio, dalle semplici sezioni architettoniche ai complessi componenti automobilistici.
Decidi se il profilo sopporterà carichi strutturali, sarà esposto all'esterno o richiederà una pulizia frequente. Ciò restringe la lega e la tempra.
Utilizza la tabella dati qui sopra. Non specificare una lega con resistenza superiore a quella necessaria se il requisito principale è la qualità della superficie o la saldabilità.
Coinvolgere tempestivamente il produttore dello stampo. L'uniformità dello spessore delle pareti e la posizione delle linee di fustella modificano le tolleranze ottenibili e il costo finale.
Ispezionare rettilineità, torsione, finitura superficiale e durezza prima dell'approvazione. A fornitore di estrusione di alluminio verticalmente integrato può eseguire iterazioni rapidamente perché progettazione, stampo, estrusione e test sono sotto lo stesso tetto.
Coordina l'anodizzazione, la verniciatura a polvere, il taglio e il CNC con il programma di estrusione. Per pezzi forati, fresati o maschiati chiedere se è possibile eseguire lo stesso sistema lavorazione CNC di parti automobilistiche .
 Produttori di lavorazione CNC di componenti automobilistici, fabbrica - Jiangyin Jianbang Alumin Jianbang è un produttore e una fabbrica di lavorazione CNC di componenti automobilistici in Cina, lavorazione CNC di componenti automobilistici personalizzati online,... Visualizza il prodotto →
Allinea imballaggi, programmi di stock e tracciabilità dei materiali prima che la produzione aumenti.
Spesso i profili in alluminio vengono sottoposti a manutenzione solo quando un rivestimento inizia a sbiadire o il telaio di una finestra inizia a perdere. Nelle applicazioni esterne, l'inquinamento quotidiano e i depositi di sale possono ridurre la durata di una superficie anodizzata o verniciata a polvere. Il programma di manutenzione più efficace è semplice: pulire con detergente delicato e acqua a intervalli regolari, evitare spugne abrasive e ispezionare guarnizioni e fori di drenaggio nelle sezioni della facciata continua.
Per i progetti industriali e strutturali, la conformità è importante tanto quanto la manutenzione. Norme di riferimento come EN 755 o ASTM B221 definiscono tolleranze dimensionali e proprietà meccaniche per l'alluminio estruso. I clienti del settore automobilistico potrebbero richiedere la documentazione IATF 16949 e PPAP. I nuovi progetti nel campo dell’energia e della mobilità elettrica spesso necessitano di una tracciabilità completa, dal lotto di fusione della billetta al lotto di estrusione. Un partner di estrusione competente dovrebbe essere in grado di fornire certificati dei materiali, registri delle finiture superficiali e rapporti di ispezione senza presentare una richiesta speciale.


Diritto d'autore © 2025 Jiangyin Jianbang alluminio Co., Ltd.
Tutti i diritti riservati.
 Produttori di estrusione di alluminio
Fornitori di profili in alluminio