Casa / Blog / Novità del settore / Estrusioni di binari in alluminio: guida alla selezione di leghe, tolleranze e profili
Novità del settore


Un integratore di una catena di montaggio una volta rifiutò 600 metri di binari con scanalatura a T della serie 40 perché l'apertura della scanalatura era scesa a 8,35 mm rispetto a 8,20 mm nominali. Le staffe scorrevano ancora lungo il profilo, le camme anti-gioco non erano in sede e sei stazioni dovevano essere rielaborate in loco prima che la linea potesse essere chiusa.
Le estrusioni dei binari raramente falliscono in termini di resistenza. Falliscono sulla geometria della scanalatura, sulla rettilineità e sulla consistenza della tempra. Se li prendi bene, il profilo durerà più a lungo della macchina a cui è imbullonato. Sbagliateli e nessun aggiornamento della lega salverà il progetto.
Specificare il sistema di scanalature e la classe di tolleranza prima di nominare una lega, quindi bloccare la rettilineità al metro e lo spessore di anodizzazione nell'ordine di acquisto. Questi quattro numeri determinano la vestibilità, la durata e i costi di rilavorazione. Tutto il resto nelle specifiche è secondario.
Un'estrusione di binari è un profilo cavo o semicavo il cui compito principale è guidare, trasportare o bloccare qualcosa lungo un percorso lineare. La famiglia è più ampia di quella delle cornici con scanalature a T immaginate dalla maggior parte degli ingegneri: binari per finestre e porte scorrevoli, binari per tende, binari di guida per trasportatori, binari per sedili per il transito su rotaia, canali per portapacchi e portapacchi batteria rientrano tutti nella stessa categoria.
La scelta predefinita. Si estrude rapidamente, si anodizza in modo uniforme e si lavora in modo pulito e copre la maggior parte dei lavori di intelaiatura, mobili e binari architettonici.
Notevolmente più forte con una buona qualità di estrusione. La scelta abituale per il trasporto ferroviario, le lunghe campate non supportate e i binari strutturali automobilistici.
Ancora una volta maggiore resistenza, ma la geometria complessa delle fessure è più difficile da riempire e l'anodizzazione può apparire irregolare. Prenotalo per carrozze lavorate piuttosto che per binari lunghi.
Un fornitore che possiede il suo reparto stampi, le sue presse e i suoi serbatoi di anodizzazione può regolare la dimensione di una fessura senza coinvolgere terzi, il che è importante quando un prototipo viene ritagliato due volte prima dell'approvazione. Il nostro profilo vegetale spiega come queste fasi si collegano sotto lo stesso tetto.
Le figure seguenti sono tipiche dell'estrusione commerciale. Confermare i valori effettivi sul certificato dello stabilimento per ciascuna colata prima di rilasciare un disegno, perché le finestre di tempra si spostano tra le presse e le forme del profilo.
Su un'estrusione di binari tagliati, anodizzati e pronti per il montaggio, il metallo stesso costa quasi la metà del costo. Questo singolo fatto guida la maggior parte delle decisioni di acquisto che vale la pena prendere.
Ne conseguono due conseguenze. Una variazione dell'1% nel prezzo della billetta supera una variazione del 5% nella linea di anodizzazione, quindi negozia il metallo e la franchigia per gli scarti prima di inseguire sconti sul rivestimento. E il mancato rispetto della tolleranza è la voce più costosa di tutte: un lotto rifiutato ha già consumato metallo, rivestimento e trasporto, e la rilavorazione in genere aggiunge dall'8 al 15% al costo unitario effettivo.
In un portafoglio ordini industriale misto, la domanda di profili di binari si divide più o meno in questo modo.
L’automazione industriale è il blocco più grande e si comporta in modo diverso dal resto. Gli acquirenti riordinano con cadenza mensile dallo stesso disegno, quindi la ripetibilità dello slot e del rivestimento sono molto più importanti del prezzo più basso del primo ordine.
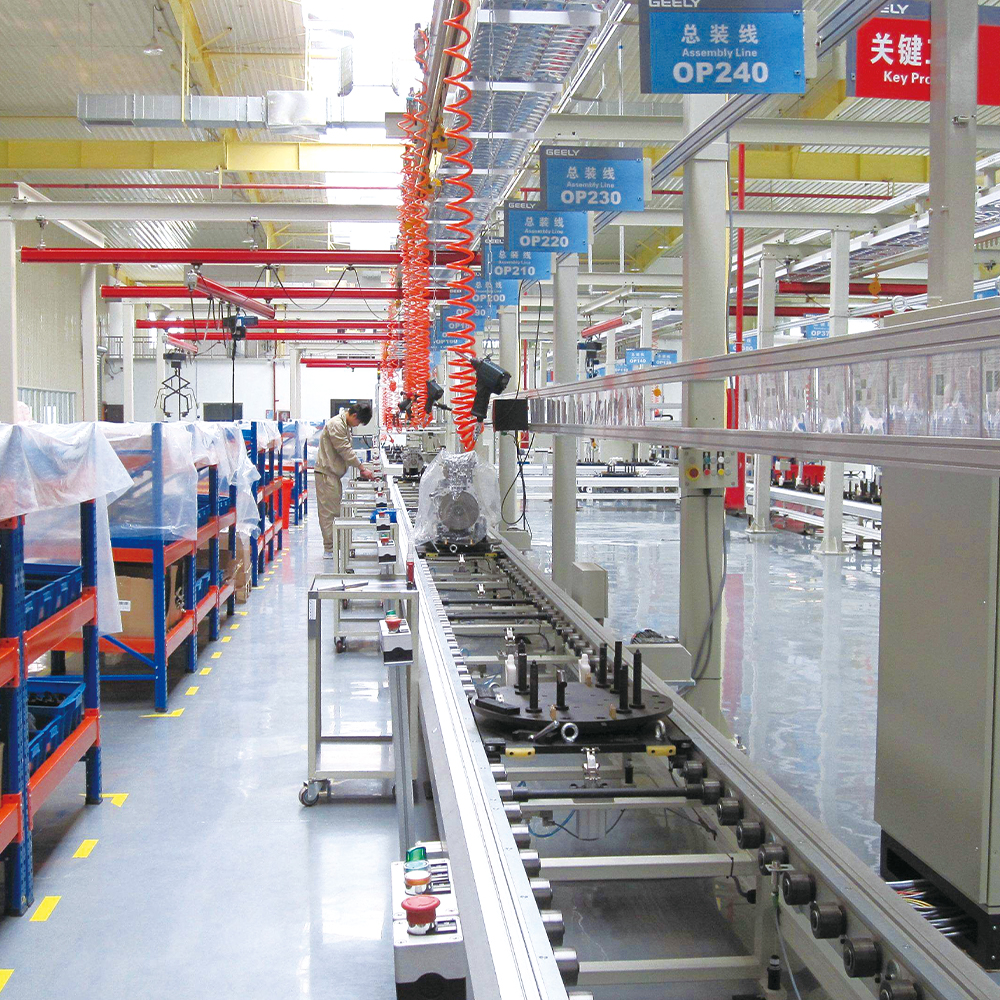 Profili in alluminio per catena di montaggio industriale Profili in alluminio per catena di montaggio industriale are the backbone of modern manufacturing, providing a lightweight, durable, and highly flexible solution for efficient produ... Visualizza il prodotto →
Il trasporto ferroviario si trova all’altra estremità. I volumi sono bassi, la qualificazione è lunga e un profilo approvato per un programma solitamente rimane invariato per anni.
 Profili di transito ferroviario in alluminio Binario conduttore per treni ad alta velocità, profilo della trave del motore della porta, profilo della griglia, pannello di accesso schermato, portabagagli ecc. I profili di transito ferroviario in alluminio sono progettati per ridefinire... Visualizza il prodotto →
Le applicazioni nel campo dell'edilizia e dell'energia si collocano nel mezzo. I binari per finestre e porte scorrevoli competono sul prezzo e sulla finitura, mentre i profili di montaggio fotovoltaico e del pacco batteria vengono giudicati in base alla consistenza dimensionale e alle prestazioni di corrosione nel corso di una durata di servizio misurata in decenni.
Inizia con il carico peggiore e la lunghezza non supportata. Un carrello da 3 kg oltre 1,5 me un carrello da 40 kg oltre 4 m non utilizzeranno lo stesso profilo, qualunque cosa suggerisca il catalogo.
Serie 20 per telai e recinzioni leggere, serie 40 per protezioni di macchine e postazioni di lavoro, serie 45 o un profilo di guida dedicato per i carrelli che si muovono quotidianamente sotto carico.
Solo ora, una volta stabilita la geometria. Campate lunghe e carichi dinamici giustificano 6005A-T6; l'inquadratura e le tracce architettoniche sono ben servite da 6063-T5.
Le tolleranze commerciali generali sono adatte all'inquadratura. I carrelli guidati e i profili di transito ferroviario richiedono un controllo più stretto delle fessure e una rettilineità di 0,5 mm per metro, misurata sull'intera lunghezza anziché su un campione.
Anodizzazione at 10 to 12 micrometres is enough indoors; 15 micrometres or more is worth specifying outdoors or in humid plants. Where a carriage slides daily, add a liner or hard anodising rather than trusting a decorative coating.
Laminazione di lunghezze, tagliate a misura, lavorate o assemblate. I profili che entrano direttamente in una cella di lavorazione risparmiano la gestione, ma solo se il disegno contiene già l'origine e il sovrametallo di lavorazione.
I profili dei binari che entrano direttamente nella lavorazione necessitano del riferimento, della superficie di bloccaggio e della tolleranza concordati prima del taglio della fustella. Lo stesso principio è esposto nella nostra nota profili in alluminio industriale in lavorazione CNC .
Una fustella dedicata costa in genere tra 1.500 e 4.000 dollari USA a seconda delle dimensioni e della complessità, e di solito viene ammortizzata sul primo ordine anziché addebitata nuovamente sulle ripetizioni.
L'aritmetica è semplice. Se un binario personalizzato sostituisce due profili standard più un distanziatore lavorato, il solo risparmio nel tempo di assemblaggio spesso ripaga lo stampo entro tre-cinque tonnellate di produzione. Al di sotto di tale volume i profili standard con lavorazione sono normalmente più economici; sopra di esso, una matrice dedicata ti dà il controllo della fessura, del muro e della finitura in un unico pezzo.
 Fornitori di personalizzazione di stampi per estrusione di alluminio Gli stampi per estrusione di alluminio personalizzati forniscono una precisione senza pari, consentendo ai produttori di ottenere geometrie complesse con tolleranze strette. A differenza degli stampi standard, che m... Visualizza il prodotto →
La documentazione è il luogo in cui molti progetti falliscono silenziosamente. Un fornitore in grado di risalire a un numero di colata fino alla pressa e al lotto di anodizzazione risolverà una controversia in giorni anziché in settimane e tale tracciabilità vale più di una piccola differenza di prezzo sull'ordine.
Inserire quattro numeri sul disegno: l'apertura della fessura, lo spessore della parete, il limite di rettilineità e lo spessore del rivestimento. Tutto il resto delle specifiche può essere discusso con il tuo fornitore. Quei quattro decidono se la traccia funziona quando arriva sul posto.


Diritto d'autore © 2025 Jiangyin Jianbang alluminio Co., Ltd.
Tutti i diritti riservati.
 Produttori di estrusione di alluminio
Fornitori di profili in alluminio